Hosszú szálerősítésű hőre lágyuló műanyagokat (LFRT) használnak nagy teljesítményű fröccsöntési alkalmazásokhoz. Bár az LFRT technológia jó szilárdságot, merevséget és ütési tulajdonságokat biztosít, ennek az anyagnak a feldolgozása fontos szerepet játszik annak meghatározásában, hogy a végső rész milyen teljesítményt érhet el.
Az LFRT sikeres megformálása érdekében meg kell érteni egyes egyedi jellemzőit. Az LFRT és a hagyományos megerősített hőre lágyuló műanyagok közötti különbségek megértése a berendezések, a tervezési és a feldolgozási technológiák fejlesztését eredményezte az LFRT értékének és potenciáljának maximalizálása érdekében.
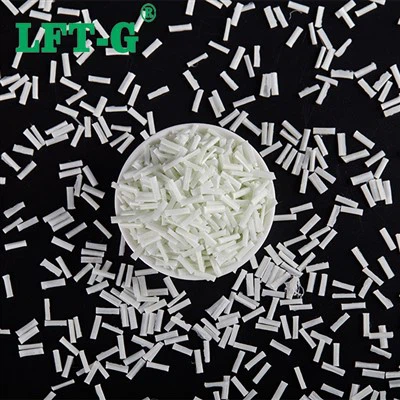
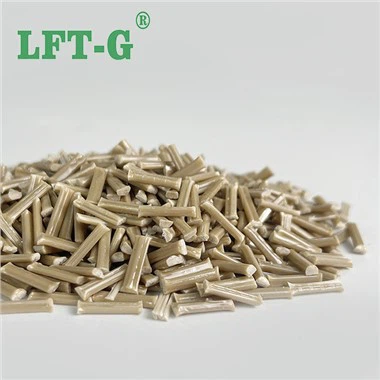
Az LFRT és a hagyományos apróra vágott, rövid üvegszállal erősített kompozitok közötti különbség a szál hossza. Az LFRT-ben a rost hossza megegyezik a pellet hosszával. Ez azért van így, mert a legtöbb LFRT-t pultrúzióval állítják elő, nem puszta összetételű. Az LFRT gyártás során az üvegszál folyamatos vontatását először egy bevonattal ellátott, és gyantával impregnált szerszámba vonjuk be. Miután kilépett a szerszámból, az erősítő műanyagból álló folyamatos szalagot aprítunk vagy pelletáljuk, általában 10-12 mm hosszúságúra vágjuk. Ezzel szemben a hagyományos rövid üvegszálas kompozitok csak 3-4 mm hosszú vágott szálakat tartalmaznak, amelyek nyírási típusú extrudálókban tovább hossza kisebb, mint 2 mm.

Az LFRT-t általában pultrúziós eljárással állítják elő, folyamatos üvegszálas kötegeket impregnálnak gyantával, majd hosszú pelletekké vágják őket. Az üvegszál hossza megegyezik a pellet hosszával.
Az LFRT pelletekben a szálhosszúság növeli az LFRT mechanikai tulajdonságait - növeli az ütésállóságot vagy a szívósságot a merevség fenntartása mellett. Mindaddig, amíg a szálak megtartják hosszúságukat az alakítási folyamat során, "belső csontváz" alakulnak ki, amely kiváló mechanikai tulajdonságokat biztosít. Azonban a rossz formázási folyamat a hosszú rostanyagokat rövid rostos anyagokká alakíthatja. Ha a szál hossza veszélybe kerül az alakítási folyamat során, akkor nem lehet elérni a szükséges teljesítményszintet.

A fröccsöntött részek termikus bomlása előtt és után. A világos szín a hosszú szálak által alkotott belső csont, miután a gyanta égett, és a csontváz megtartja a rész alakját. Az LFRT formázás során a szálhossz megőrzése érdekében három fontos szempontot kell figyelembe venni: a fröccsöntő gép, a rész és a penész kialakítása és feldolgozási körülményei.
01 Berendezés óvintézkedések
Az LFRT feldolgozással kapcsolatban gyakran feltett kérdés az, hogy vajon lehetséges-e, hogy ezeket az anyagokat meglévő fröccsöntő berendezéssel alakítsuk ki. Az esetek túlnyomó többségében a vágott szálak kompozitjainak kialakítására szolgáló berendezések is alkalmazhatók az LFRT-k alakítására. Míg a tipikus vágottszálas öntőberendezések megfelelőek a legtöbb LFRT alkatrészhez és termékhez, a berendezés néhány módosítása jobb lehet a szálhossz fenntartásához.
Egy tipikus "adagolás-préselési adagolású" univerzális csavar ideálisan alkalmas erre a folyamatra, és a rostos pásztázó nyíróhatás csökkenthető a mérési szakasz tömörítési arányának csökkentésével. Az LFRT termékekhez a legjobb 2: 1 arányú adagolási szakasz tömörítési arány. A speciális fémötvözetekből készült csavarok, hordók és egyéb alkatrészek gyártása nem szükséges, mert az LFRT elhasználódása nem olyan nagy, mint a hagyományos vágott üvegszállal erősített hőre lágyuló műanyagok.
Egy másik berendezés, amely a tervvizsgálat előnyeit élvezheti, a fúvóka hegye. Néhány hőre lágyuló műanyagot könnyebben csúsztatható egy invertált kúpos fúvókával, amely nagy nyíróerőt hoz létre, amikor az anyagot a szerszámüregbe fecskendezi. Ez a fúvókacsúcs azonban jelentősen csökkentheti a hosszú szálösszetétel szálhosszát. Ezért ajánlott 100% "szabad áramlású" réselt fúvókafej / szelep szerelvény használata, amely lehetővé teszi a hosszú szálak könnyű elérését a fúvókán keresztül. Ezenkívül a fúvóka és a kapu furatok átmérője legfeljebb 5,5 mm (0,250 "), laza méretű, és nem éles élek. Fontos megérteni, hogy az anyag hogyan áramlik a fröccsöntő berendezésen keresztül, és ahol megállapítják, hogy a nyíró megtöri a rostot.
02 Alkatrészek és öntőformák
A jó rész és penészgörgős kialakítás segít az LFRT szálhosszának megtartásában. Az élrészek körüli éles sarkok kiküszöbölése, beleértve a bordákat, a főnököket és más jellemzőket, elkerüli a felesleges feszültséget a formázott részen, és csökkenti a rost kopását. Az alkatrészeknek egyenletes falvastagságú névleges fali kialakításúnak kell lenniük. A falvastagság nagyobb változása következtében nem megfelelő a töltés és a nem kívánt rostorientáció az alkatrészben. Ha vastagabb vagy vékonyabb anyag szükséges, a falvastagság hirtelen változásait kerülni kell, hogy elkerülhető legyen a nagy nyírási területek kialakulása, amelyek károsíthatják a szálakat és a stressz-koncentráció forrásává válhatnak. Általában próbálja kinyitni a kaput a vastagabb falon, és folyni a vékony részhez, a töltővéget a vékony részen tartják. A közös jó műanyag tervezési iránymutatások azt sugallják, hogy a falvastagság 4 mm alá (0,160 in) kisebb mértékben megtartja a jó, egyenletes áramlást, és csökkenti a mélyedések és üregek lehetőségét. Az LFRT komplexek esetében az optimális falvastagság jellemzően körülbelül 3 mm (0,120 in) és a minimális vastagsága 2 mm (0,080 in). Ha a falvastagság kisebb, mint 2 mm, az anyag szálának az öntőformába való belépését követően bekövetkező megszakításának valószínűsége nő.
Az alkatrészek csak a design egyik aspektusa, és fontos megfontolni az anyag belépését a szerszámba. Amikor a futók és a kapuk az anyagot az üregbe vezetik, ezeken a területeken a megfelelő kialakítás nélkül jelentős mennyiségű szálvesztés fordulhat elő.
Az LFRT-vegyületek formázására szolgáló öntőforma tervezésénél a legjobb a filéfej, a legkisebb átmérője pedig 5,5 mm (0,250 "). A teljes körű futó mellett a futók bármelyik formája éles sarkokkal rendelkezik, ez növeli a feszültséget az öntési folyamat során, hogy aláássa az üvegszál erősítést. Nyitott futókkal rendelkező meleg futórendszerek elfogadhatók. A kapu minimális vastagsága 2 mm legyen (0,080 in). Ha lehetséges, keresse meg a kaput egy olyan él mentén, amely nem akadályozza az anyagáramot az üregbe. A rész felületén lévő fúvóka 90 ° -os forgást igényel a szál felszakadásának megelőzése és a mechanikai tulajdonságok csökkentése érdekében. Végezetül ügyeljen a hegesztési vonalak elhelyezkedésére és arra, hogy miként hatnak a terhelés alatt álló területre (vagy stresszre), amikor a részt használják. A fúziós vonalat át kell helyezni arra a területre, ahol a feszültségszint várhatóan alacsonyabb lesz a kapu ésszerû elrendezésével.
Számítógép-feltöltési elemzés segít meghatározni, hogy hol találhatók ezek a olvasható linkek. A strukturális végeselem-elemzés (FEA) a nagy feszültség helyének és a konfluens vonal helyének összehasonlítására szolgál a töltéselemzés során. Meg kell jegyezni, hogy ezek az összetevők és penészgombák csak javaslatok. Számos példa van az olyan komponensekre, amelyek vékony falakkal rendelkeznek, változó falvastagságokkal és finom vagy finom jellemzőkkel, amelyek jó teljesítményt nyújtanak az LFRT kompozitokkal. Azonban, minél messzebb van ezek a javaslatok, annál több időt és energiát fordítanak a hosszú száltechnológia teljes haszna biztosítására.
03 Feldolgozás tervezése
A feldolgozási feltételek az LFRT sikerének kulcsa. Mindaddig, amíg a helyes feldolgozási körülményeket alkalmazzák, lehetőség van hagyományos fröccsöntő gépek és megfelelően elkészített öntőformák alkalmazására az elkészített LFRT komponensekhez. Más szavakkal, még a megfelelő berendezéssel és a penészgondozással is, a szálhosszúság szenvedhet, ha rossz feldolgozási körülményeket alkalmaznak. Ez megköveteli, hogy megértsék azokat a feltételeket, amelyekkel a szál találkozik az alakítási folyamat során, és meghatározza azt a területet, amely a szál túlzott nyírását okozza.
Először ellenőrizze a nyomást. A magas ellennyomás jelentős nyíróhatást fejt ki az anyagon, ami csökkenti a szál hosszát. Figyelembe véve, hogy a nulla ellennyomásból kiindulva és csak a csavar egyenletes visszahúzódásának lehetővé tétele érdekében a takarmányozás közben 1,5-2,5 bar (20-50 psi) nyomást kell biztosítani a következetes adagolás eléréséhez.
A nagy csavarsebesség szintén káros hatást fejt ki. Minél gyorsabban forog a csavar, annál nagyobb a valószínűsége, hogy a szilárd és meg nem olvadt anyag belép a csavar kompressziós szakaszába, ami rostkárosodást okoz. Az ellennyomással kapcsolatos ajánlásokhoz hasonlóan megpróbálja megtartani a forgási sebességet a legalacsonyabb szinten, amely a csavar stabil feltöltéséhez szükséges. Az LFRT komplexek kialakításában gyakori a 30-70 r / min csavarsebesség.
Fröccsöntés közben az olvadás két egymásra ható tényezőn keresztül történik: nyírás és hő. Mivel a cél az üvegszál hosszúságának védelme az LFRT-ben a nyíróhatás csökkentése révén, nagyobb hőre lesz szükség. A gyantarendszertől függően az LFRT kompozit összetételének hőmérséklete jellemzően 10-30 ° C-kal magasabb, mint a hagyományos formázó vegyületeké.
Azonban, mielőtt teljesen növelné a henger hőmérsékletét, ügyeljen a hordó hőmérséklet-eloszlásának megfordítására. Tipikusan a hordó hőmérséklete emelkedik, ahogy az anyag a garatból a fúvókához mozog, de az LFRT esetében ajánlatos magasabb hőmérsékletet elérni a garatnál. Az inverz hőmérséklet-eloszlás lágyítja és megolvasztja az LFRT pelleteket, mielőtt belépne a nagy nyírócsavaros tömörítő szakaszba, ezáltal elősegítve a szál hosszúságának megtartását.
A feldolgozásról szóló végső megjegyzés magában foglalja a biztonsági másolatot. A fröccsöntött rész vagy fúvóka csiszolása általában alacsonyabb szálhosszúságot eredményez, így a tartalék anyag hozzáadásával a teljes szálhossz befolyásolható. Annak érdekében, hogy ne csökkentsük jelentősen a mechanikai tulajdonságokat, ajánlott az anyag maximális mennyiségének visszaadása 5%. Az újrahasznosított anyag nagyobb mennyisége negatív hatással lesz a mechanikai tulajdonságokra, például az ütésállóságra.